视觉焊锡系列
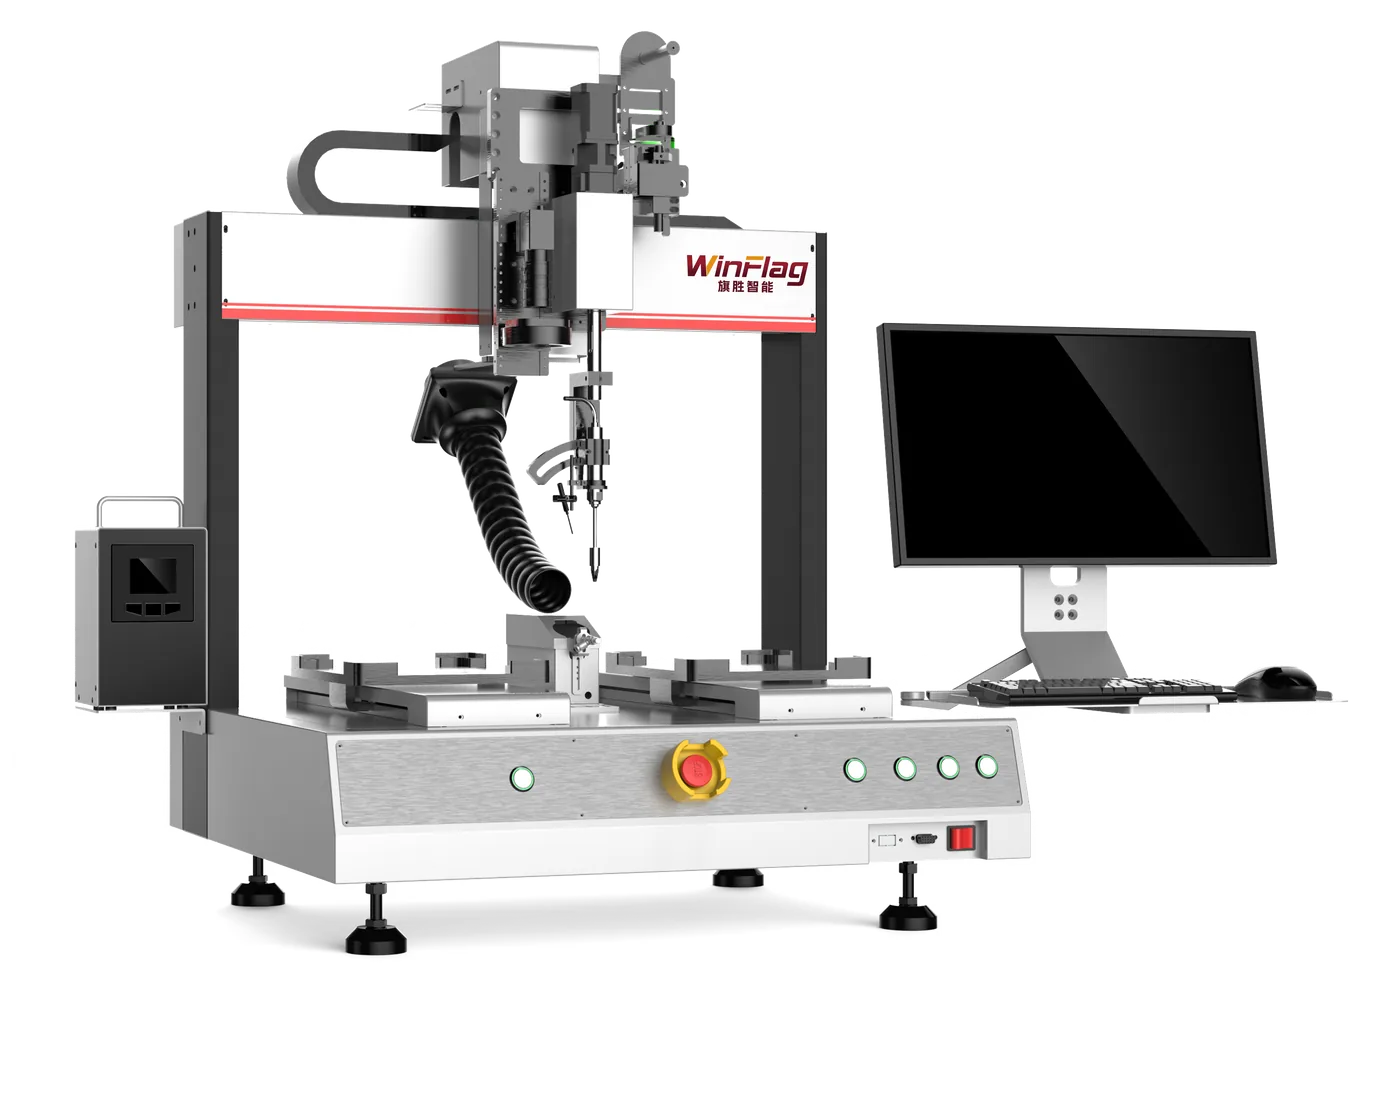
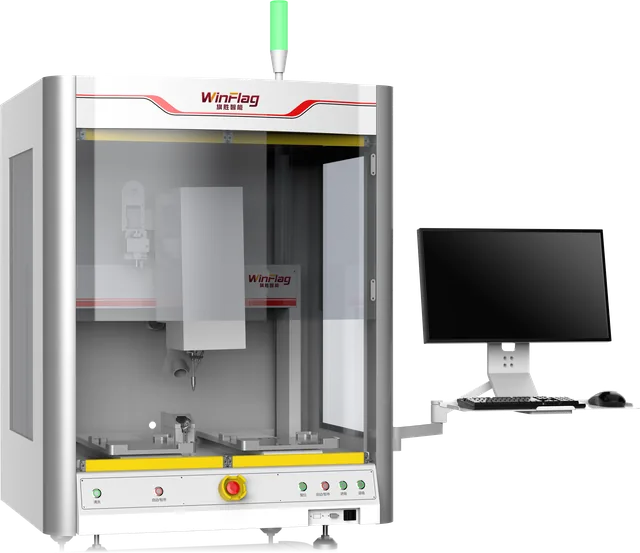
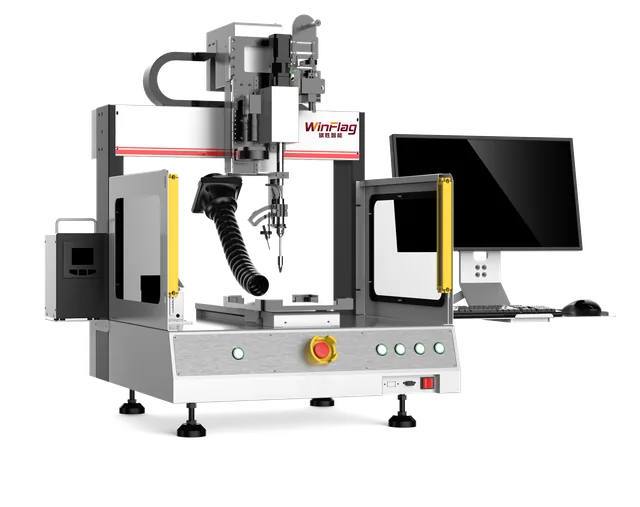
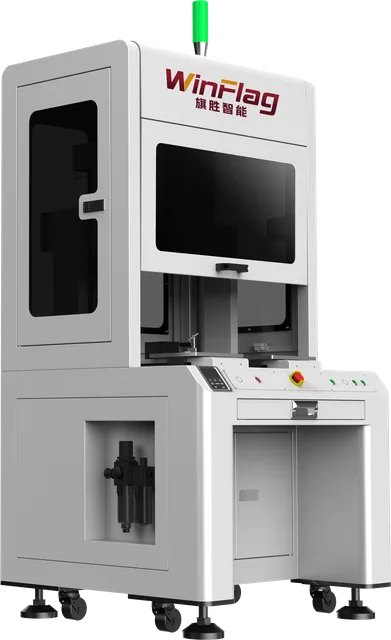
双工位视觉焊锡机
双平台视觉自动焊锡机
两个工位交替作业,一边焊接一边上下料,视觉定位兼顾效率与精度。
双工位交替视觉定位画面监控MES
型号:QS-5331-CCDHX / QS-6441-CCDHX
- 双工位交替,减少等待
- 视觉定位补偿
- 过程可视、可追溯
- 两种行程可选
销售咨询(王先生)189 3897 6160
Overview
双工位视觉焊锡机是什么?
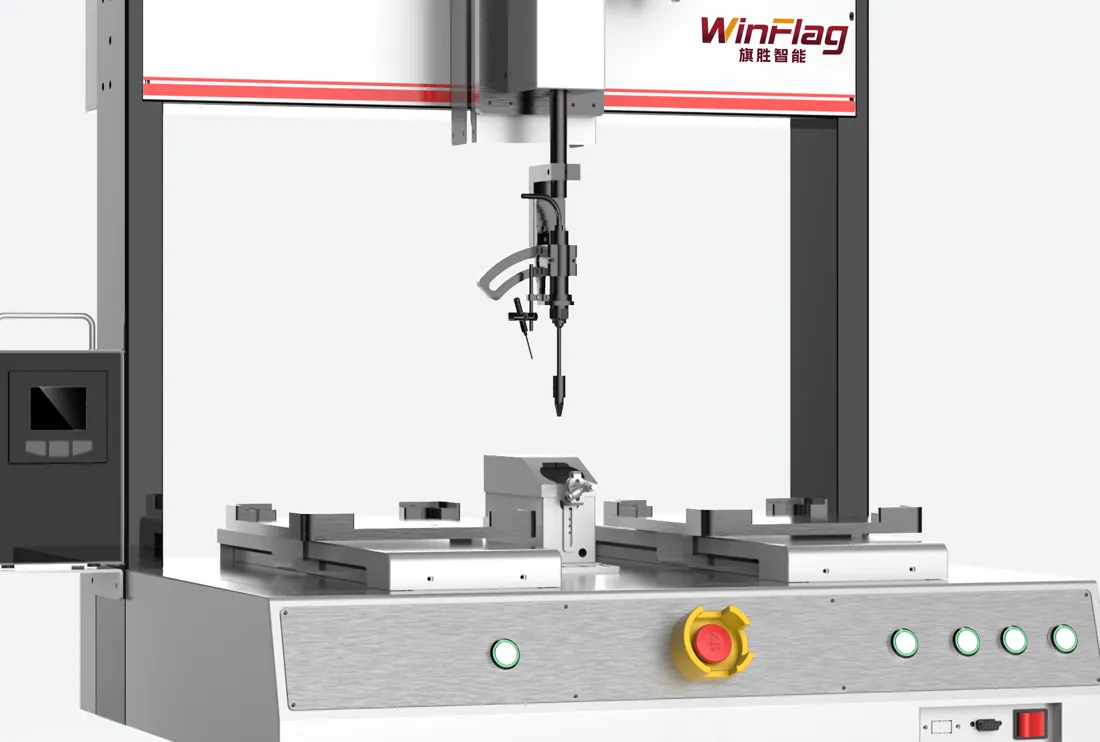
旗胜双工位视觉焊锡机在单工位视觉焊锡机的基础上采用双工作台设计:一个工位焊接时,操作员可在另一工位上下料,减少等待时间。设备搭载旗胜自研视觉焊锡系统,具备视觉定位补偿、焊锡画面实时监控、焊头压力检测、烙铁头自动校准与 MES 对接能力,适合中大批量 PCB、连接器等焊锡生产。
搭载旗胜自研视觉焊锡系统
01
焊锡画面实时监控
Live Soldering View
相机实时显示烙铁头、锡丝与焊点的焊接过程,调试时看得清接触位置,生产中可随时查看焊锡状态,异常可回看、可追溯。
02
焊头压力检测
Tip Pressure Sensing
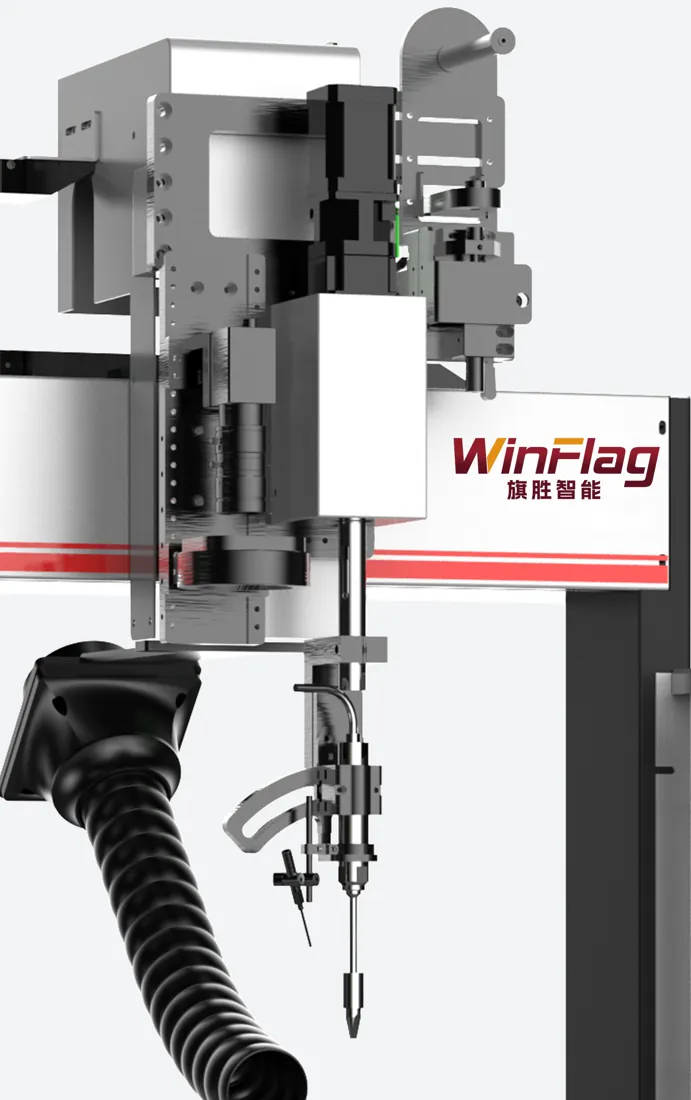
检测烙铁头下压到焊点时的接触压力,压力异常即时提示,避免压伤焊盘、元件,或因接触不到位造成虚焊、空焊。
03
烙铁头自动校准
Auto Tip Calibration
更换或磨损烙铁头后,设备自动校准烙铁头位置偏差,无需人工逐点重新示教,缩短换头停机时间,保持焊接位置一致。
04
MES 系统对接
MES Integration
支持与工厂 MES 对接,配合一维/二维条码读取,上传焊接参数、焊接结果和检测判定,实现每块产品的质量追溯。
Highlights
核心优势
1
双工位交替,减少等待
焊接与上下料同步进行,设备利用率更高,适合批量生产。
2
视觉定位补偿
自动识别两个工位上的产品位置并补偿偏差,多套治具也能保持一致焊接位置。
3
过程可视、可追溯
实时焊锡画面、温度监控、压力检测,配合条码读取与 MES 上传数据。
4
两种行程可选
500 / 600 mm 级 X 轴行程,按产品尺寸选择。
Features
功能特点
- 旗胜自主研发视觉捕捉定位系统,自动识别基准并补偿位置偏差
- 实时显示焊接画面,支持全景扫描编程
- 焊头压力检测,接触异常即时报警
- 烙铁头自动校准,换头后无需重新示教
- AOI 焊点检测:少锡、多锡、空锡、锡珠等外观缺陷
- 温度实时监控与记录
- 一维 / 二维条码读取,支持对接 MES
- 双用户权限管理,Windows 中文操作界面
- 可不同角度焊接,同时支持点焊与拖焊
Specifications
技术参数
| 设备型号 | QS-5331-CCDHX | QS-6441-CCDHX |
|---|---|---|
| 运动行程 (X×Y×Z×R) | 500×300×300×100 mm×360° | 600×400×400×100 mm×360° |
| 运动控制方式 | 微型工控机 (IPC) | 微型工控机 (IPC) |
| 移动速度 | 800 mm/s | 800 mm/s |
| 驱动方式 | 丝杆 + 伺服电机 | 丝杆 + 伺服电机 |
| 重复定位精度 | ±0.01 mm | ±0.01 mm |
| 温控范围 | 0–500 ℃ | 0–500 ℃ |
| 温度误差 | ±2 ℃ | ±2 ℃ |
| 编程方式 | PC + 运动控制卡 | PC + 运动控制卡 |
| 程序存储 | 100 组 | 100 组 |
| 机器轴数 | 5 轴 | 5 轴 |
| 适用锡丝直径 | 0.4–1.2 mm | 0.4–1.2 mm |
| 视觉系统 | 旗胜自主研发视觉捕捉定位系统 | 旗胜自主研发视觉捕捉定位系统 |
| 加热功率 | 200 W / 400 W / 600 W 可选 | 200 W / 400 W / 600 W 可选 |
| 工作台最大负重 | 20 kg | 20 kg |
| 单焊点时间 | 1–2 秒 | 1–2 秒 |
| 电源 | 单相 220V | 单相 220V |
以上为标准配置参数,可根据产品需求定制,具体以技术协议为准。
FAQ
关于双工位视觉焊锡机的常见问题
双工位和双头(双拼)焊锡机怎么选?
双工位是一个焊接头、两个工作台交替,重点减少上下料等待;双头(双拼)是两个焊接头同时焊接,重点是成倍提升焊接产能或同时焊两款产品。焊点多、单件焊接时间长时优先考虑双头;上下料时间长时优先考虑双工位。
两个工位可以放不同的产品吗?
可以分别调用不同的焊接程序,具体以产品尺寸与治具设计为准,建议打样确认。
把您的产品寄来,先打样再决定
提供产品实物或图纸、焊点位置与产能要求,旗胜工程师为您做打样评估,给出设备配置与报价建议。
销售咨询热线(王先生)189 3897 6160
在线提交需求