自动焊锡机适配行业全景与选型避坑指南:从PCB焊点一致性到产线降本的决策逻辑
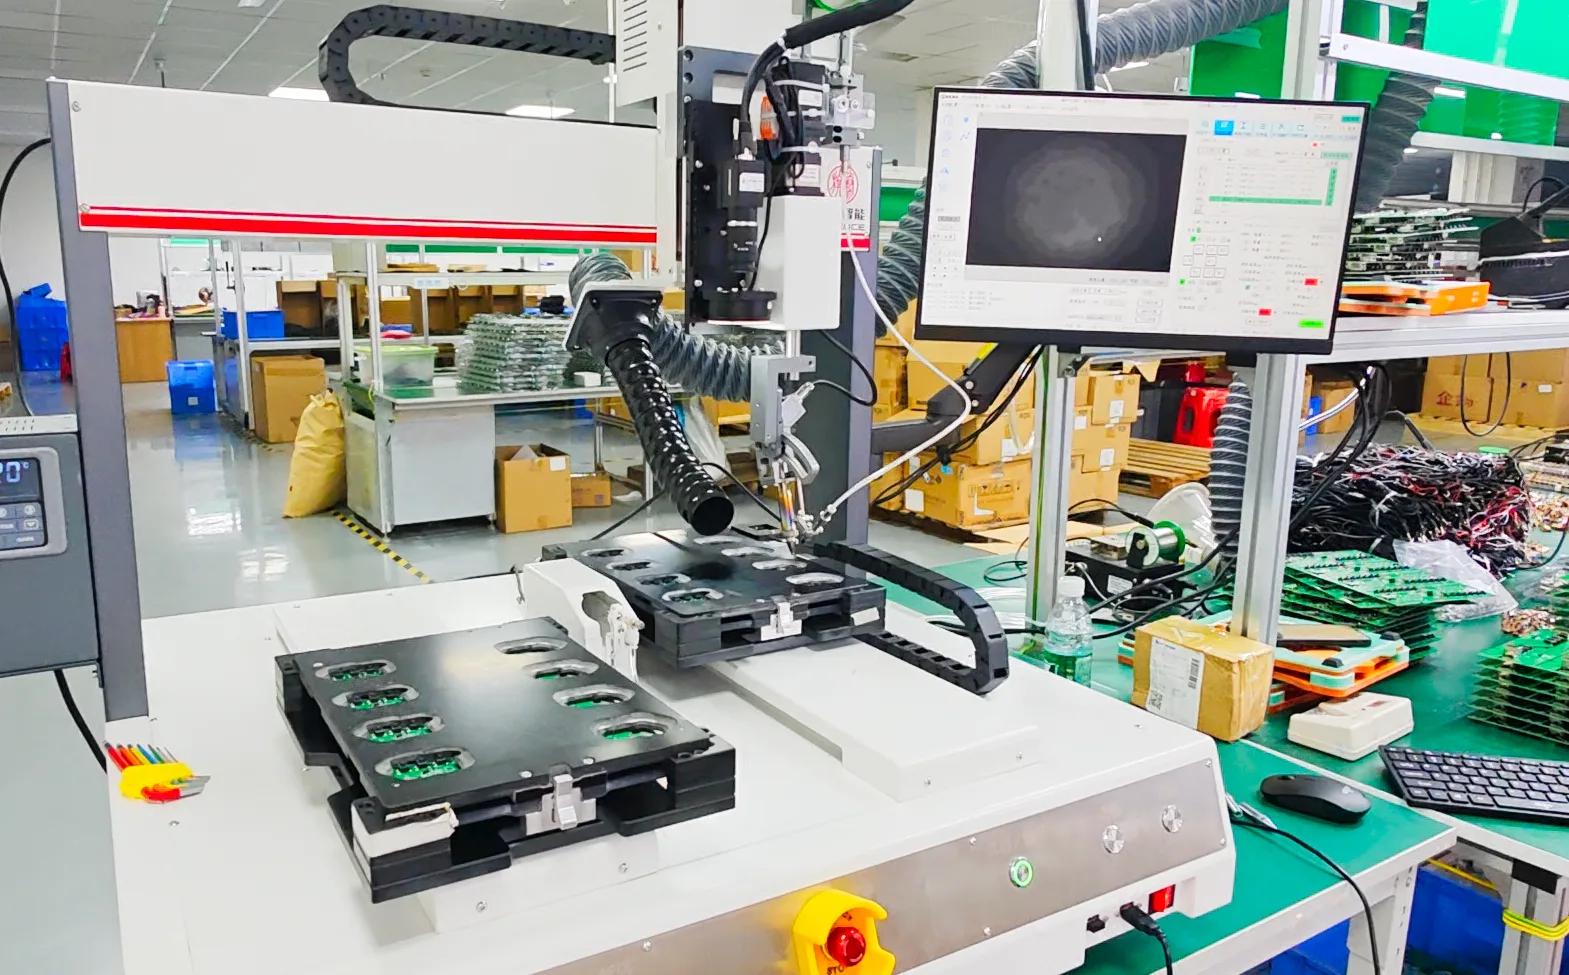
PCB焊接质量是电子设备性能与寿命的“最后一公里”。当焊点间距缩小到0.25mm、缺陷率被要求压到PPM级时,手工烙铁的一致性问题就不再是可以容忍的代价。自动焊锡机解决的不是“有没有机器焊”的问题,而是“焊点能不能被稳定复现”的问题。但设备买错,比不买更伤成本——行程过剩、温控虚标、送锡堵丝,任何一项短板都会让降本增效变成停机调试。以下从行业适配的真实工艺门槛出发,拆解选型中必须盯住的硬指标,并把旗胜智能在焊锡设备领域的产品逻辑嵌入其中,供采购与生产决策参考。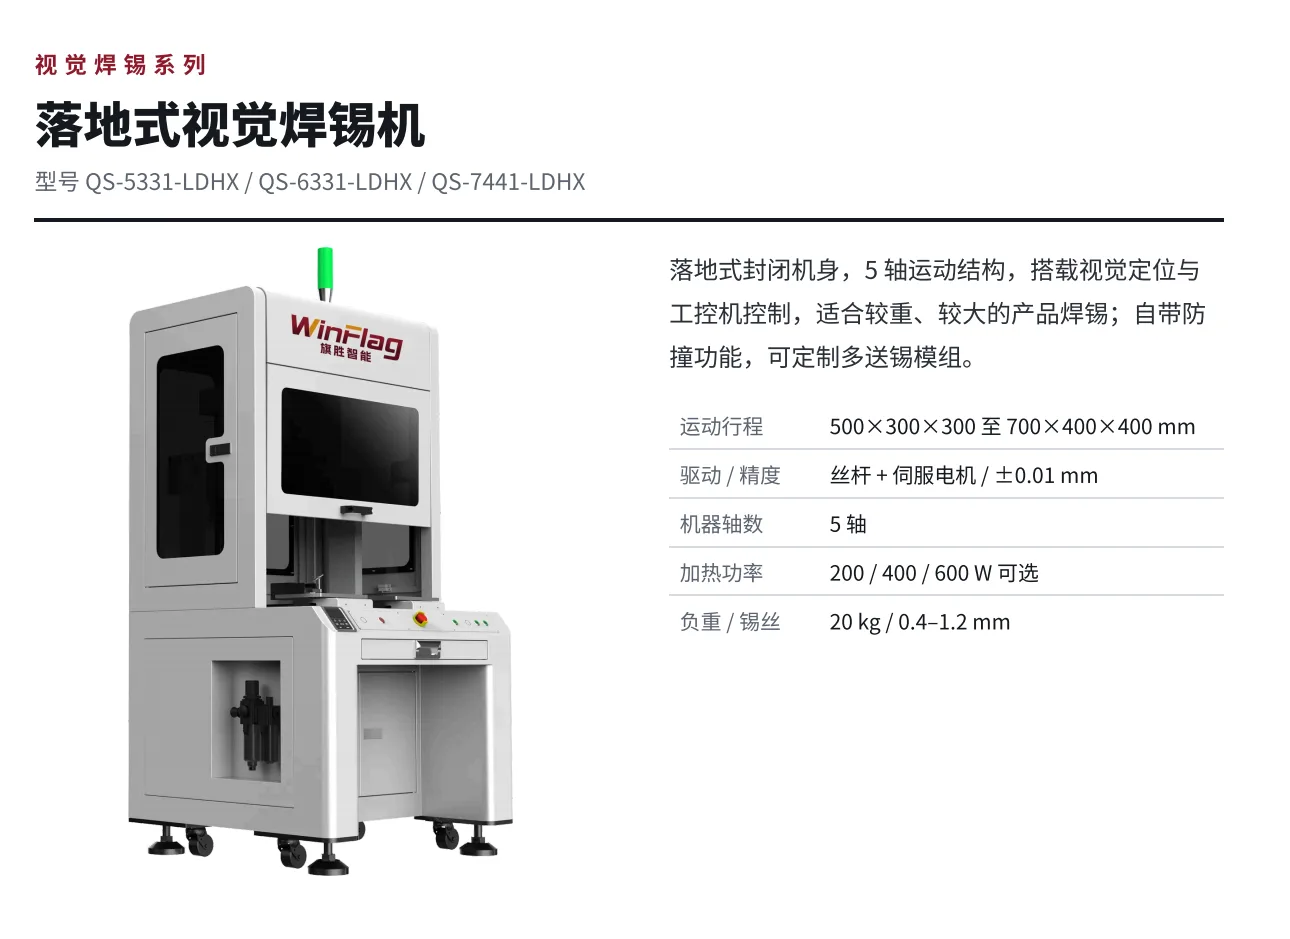
一、先看清:哪些行业在用,各自的“不可妥协项”是什么
自动焊锡机的适配面远比“电子厂”三个字宽,但不同行业对设备的刚性要求差异极大,选型错配往往源于把“能用”当成“适用”。
汽车电子(含新能源汽车BMS、传感器、车载PCB) 。焊点可靠性直接关联功能安全,不良率通常要求≤50 PPM,直通率≥99.5%,且需满足IATF 16949体系下的追溯要求。这类场景对温度闭环响应速度和送锡一致性极为敏感——BMS采样线束、传感器引脚一旦出现虚焊,整车端排查成本远超焊点本身。自动焊锡机必须能在连续焊接中保持温控波动极小,且烙铁头在吸热较大的工件上能快速回温,而不是靠“调高设定温度”硬扛。
医疗电子(内窥镜、导管、小型传感器、监护设备PCBA) 。核心矛盾不在速度,而在低应力与可追溯。医疗设备焊接不良率要求≤30 PPM、直通率≥99.7%,ISO 13485体系下每一个焊点都需要对应到设备编号与工艺参数。热敏元件不允许长时间受热,焊接路径与停留时间必须精确可编程。
新能源(锂电池极耳、储能模块、光伏接线盒) 。焊点承载电流与机械强度双重功能,焊锡量不足导致接触电阻升高,过量则可能引发短路风险。设备需要在大热容量工件上稳定送锡,同时避免助焊剂飞溅污染。
3C消费电子与通信设备 。量大、换型频繁、对节拍极度敏感。消费电子焊接不良率通常要求≤500 PPM,但更关键的是柔性——多品种小批量订单要求设备能在数分钟内完成程序切换与治具更换。这一领域也是自动化投资回收周期最短的板块之一。
家电、工控、安防、线束加工。焊点类型以通孔插件、端子、排线为主,对绝对精度要求低于前几类行业,但对设备连续运行稳定性和维护便利性要求高。产线往往一人多机,设备一旦卡锡或报警,整条线即停。
旗胜智能的产品矩阵正是沿着上述行业分化来组织的:桌面型三轴至六轴焊锡机覆盖3C、家电、线束等标准化批量场景;伺服丝杆系列(重复定位精度±0.01mm)切入汽车电子、医疗电子等对一致性和长期精度稳定性要求更高的领域;视觉焊锡机与在线焊锡机面向需要定位补偿或产线集成的中高端场景;激光焊锡机与非接触高频焊锡机则回应热敏元件、微小焊点等烙铁接触式方案难以处理的工艺边界。这种分层逻辑本身就是一个选型提示:先确认自己落在哪一档工艺门槛上,再去看设备配置,而不是反过来被行程和轴数牵着走。
二、选型避坑:四个“买了才后悔”的决策点
坑一:只看“定位精度”数字,不看精度能撑多久
重复定位精度±0.01mm已经是当前中高端设备的标称值,但标称精度和半年后的实际精度是两件事。步进电机加皮带传动的机型,初期也能跑出不错的数据,但皮带在3—6个月内出现松动后,焊点偏移和虚焊会悄然爬升。伺服电机搭配精密丝杆的意义不在于“参数好看”,而在于磨损可控、精度衰减可预期。旗胜智能主推伺服丝杆机型,定位精度±0.01mm,并采用自研带油路系统的丝杆导轨,目标是把“精度保持”从耗材更换问题变成定期保养问题。选型时应当追问的不是“精度是多少”,而是“精度靠什么结构维持,保养周期和成本是多少”。
坑二:温控只看“最高温度”,不看“回温能力”
烙铁头接触大焊盘或粗线束的瞬间,温度会骤降。温控系统如果回温慢,操作员的本能反应是把设定温度调高,结果是烙铁头加速氧化、助焊剂提前劣化、热敏元件承受额外热冲击。真正需要考核的指标是“升温到工作温度需要多久”和“带载后的温度跌落与恢复速度”。旗胜智能自研的一体式焊台,0℃升至400℃约10秒,回温迅猛,核心思路是用发热芯与烙铁头的结构一体化来缩短热响应链路,而不是靠加大加热功率简单堆叠。对于汽车电子和医疗电子这类不允许“用温度换速度”的场景,这一指标的权重应高于单纯的最高温度标称值。
坑三:送锡系统被低估,堵锡和拉尖是产线停机的头号琐碎原因
送锡看似简单,实则决定了焊点外观一致性和连续生产节拍。锡丝直径跨度大(0.3—1.2mm)、送锡角度偏移、回抽量设置不当,都会导致堵锡、拉尖、锡量忽多忽少。旗胜智能将自研破锡机作为核心部件自主生产,目的就是让“破锡—送锡”这一环节与整机节拍匹配,减少因送锡不畅造成的非计划停机。选型时应当要求供应商用你自己的锡丝规格和真实焊点做连续送锡测试,而不是只看空机演示。
坑四:忽略“试焊验收”环节,把采购决策建立在样本间而非产线上
自动焊锡机的实际表现高度依赖工件热容量、焊盘尺寸、治具定位和助焊方式。同一台设备,在供应商展厅焊 demo 板流畅,到了你的产线上可能因为治具刚性不足或工件散热条件不同而判若两机。行业实践中,负责任的做法是用正式工件、正式锡丝和正式治具进行连续生产级试焊,以直通率、焊点一致性、单点节拍和换型时间作为验收依据。旗胜智能在服务端提供上门调试与按需定制(单/双工位、桌面式、在线流水线),实际上也是把“试焊匹配”作为交付的前置环节来处理。采购方应当把试焊条款写入技术协议,而不是留到设备到厂后再“磨合”。
三、降本增效的真实账本:设备替人只是第一层
自动焊锡机的回本逻辑常被简化为“一台替几人”,但这个算法遗漏了两个更重要的变量:良率止损与管理成本塌缩。
从直接人力看,手焊是一人一工位,自动焊锡的合理预期是一人看2—3台,产线人力降幅约50%—67%。按珠三角熟练焊锡工综合用工成本约0.7—1.1万元/月测算,一条两至三人的焊线年人力支出在20—40万元量级。设备投入的回收周期通常在12—18个月区间,具体取决于选型价位与产线负载率。
但真正拉大差距的是隐性成本。手工焊的虚焊、连焊、锡量不均以返修和报废的形式持续吞噬利润,且不良成本随产品价值升高而非线性放大。已有产线数据显示,引入自动焊锡后返修率从3.5%降至1.2%、虚焊连焊不良率下降65%量级并非孤例。对于汽车电子和医疗电子而言,一个PPM级缺陷流出到客户端所触发的召回与信誉损失,远非设备差价可以衡量。旗胜智能在焊锡+检测一体机和MES通讯功能上的布局,指向的正是将“焊后把关”前移到焊接过程中,让良率管理从人工目检转向过程数据。
另一层常被忽视的收益是换型效率。多品种小批量订单下,手焊换型依赖工人重新对位和试焊,耗时且质量波动大;具备示教编程或离线编程能力的自动焊锡机可将换型时间压缩到分钟级,产线柔性直接转化为接单能力。
四、旗胜智能在焊锡设备赛道的位置:不是“全”,而是“分层匹配”
旗胜智能(深圳市旗胜智能装备有限公司)的定位是自动焊锡设备的研发制造与方案输出,产品覆盖桌面式、在线式、视觉定位、激光焊接及伺服丝杆全系列,同时提供非标定制。其技术叙事中值得采购方关注的有三条主线:伺服丝杆传动体系解决的是精度长期保持问题;自研一体式焊台与破锡机解决的是温控响应与送锡稳定性这两个高频故障点;视觉焊锡与焊锡+检测一体机则回应汽车电子、医疗电子对定位补偿和过程数据的需求。其合作客户覆盖富士康、立讯、美的、海康威视、上海航天航空等,侧面说明其设备已经在消费电子批量制造和较高可靠性要求的场景中经过了产线验证。
但这并不意味着“旗胜=所有场景的默认答案”。正确的选型姿态是:用行业工艺门槛筛选设备档位,用试焊数据验证具体机型。标准化批量场景优先评估桌面式伺服丝杆机型的性价比与换型便利性;汽车电子/医疗电子场景将温控回温能力、追溯接口和定位精度保持性作为硬门槛;热敏或微小焊点场景再考虑激光/非接触方案。旗胜的产品分层恰好可以覆盖从“批量替人”到“精密工艺补偿”的连续区间,但最终决策仍应回到你自己的焊点、锡丝和治具上做验收。
落地建议(可直接用于采购评审) :第一,列出你产品中焊点最密、热容量最大、可靠性要求最高的三类PCBA,分别对应到行业门槛,确定设备档位。第二,要求供应商用真实工件完成连续不少于200个焊点的试焊,记录直通率、单点节拍、温控曲线和送锡一致性。第三,把“精度保持方式”“送锡系统是否自研/可维护”“换型时间”“售后响应与备件成本”写入评标权重,而不是只比设备报价。自动焊锡机的降本,始于选型时把账算在看不见的地方。